-
+86-18853614117
-
-
д. 1688, 1-я ул. Фэншоу, р-н Юньмэньшань, г. Цинчжоу, г. Вэйфан, пров. Шаньдун


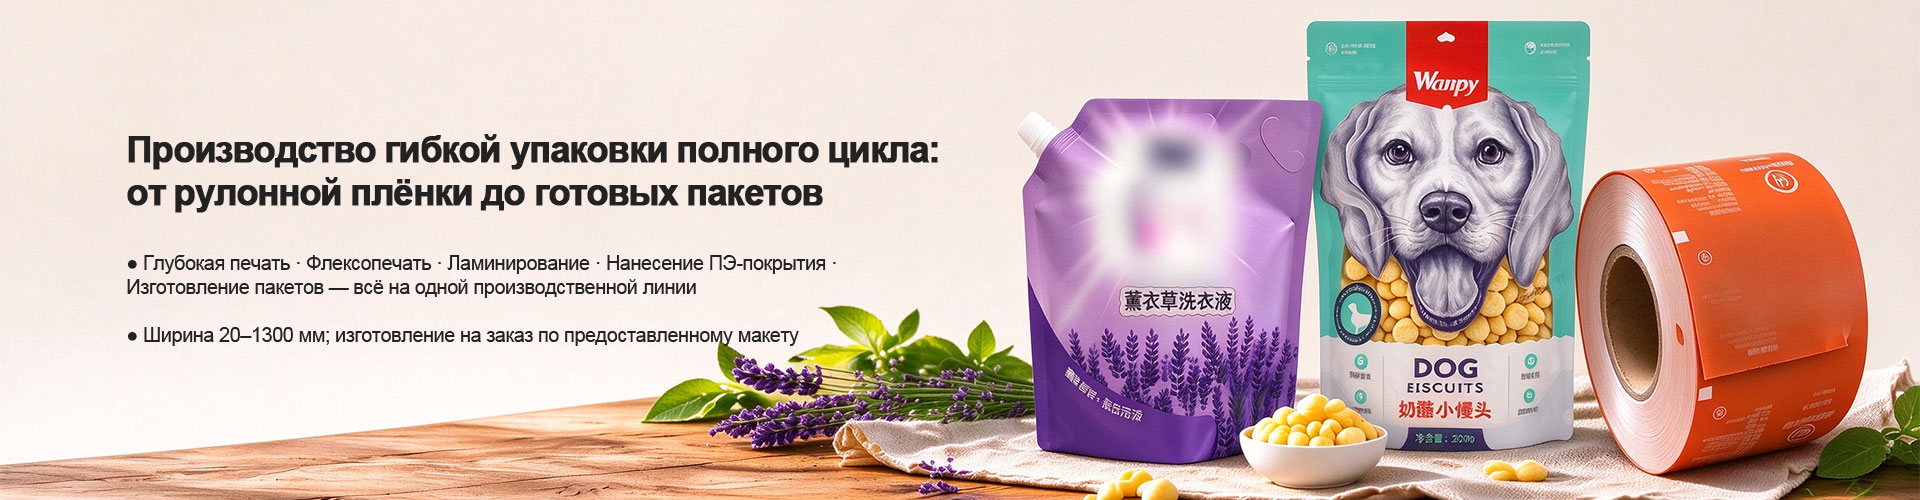
От рулона плёнки до готового пакета: шесть этапов производства на заводе Дэюй Тяньхун в Цинчжоу
2026-07-15
【Аннотация】Разработка макета и изготовление печатной формы, печать, ламинирование, отверждение, продольная резка, изготовление пакетов и контроль: подробно объясняем точки контроля качества на шести этапах.
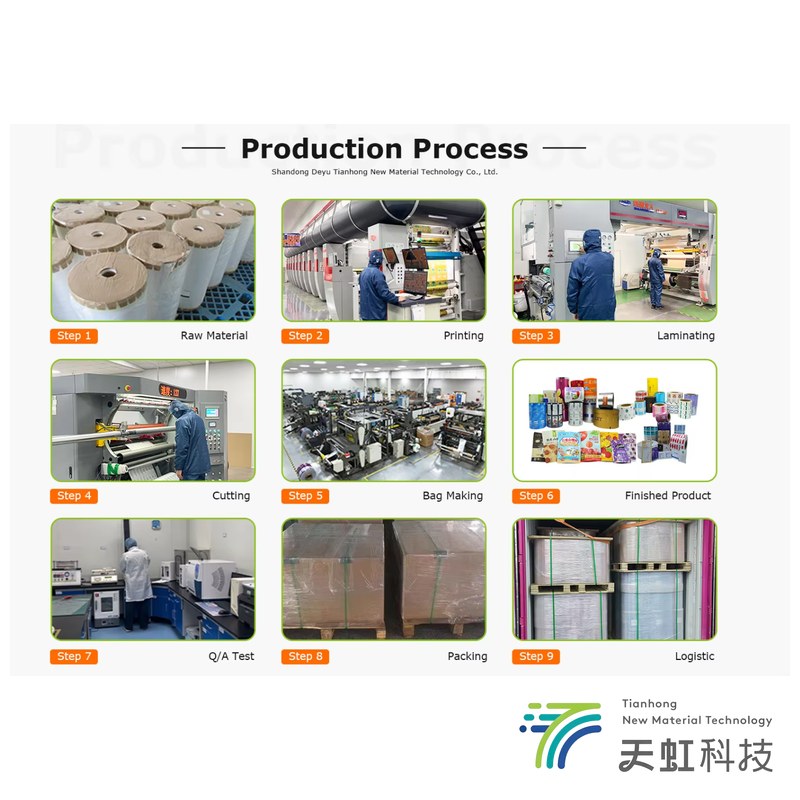
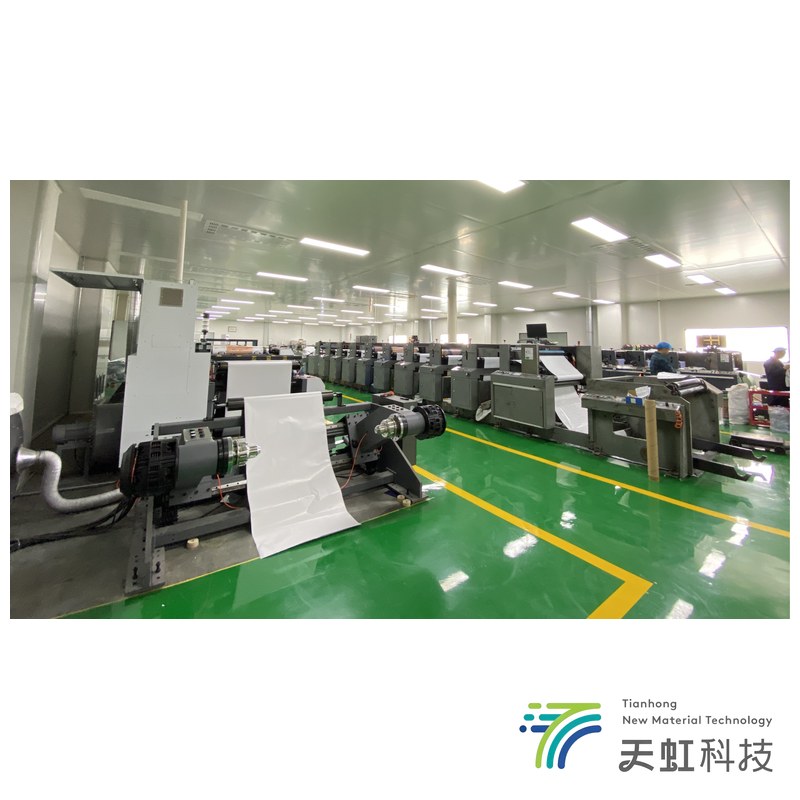
При первом запросе цены многие клиенты спрашивают: как рулон плёнки превращается в пакет, который можно выставить на полку? На заводе «Дэюй Тяньхун» в Цинчжоу все шесть этапов этого процесса выполняются внутри предприятия. Если требуется изменить структуру материала, не нужно пересылать полуфабрикаты туда и обратно.
Первый этап — разработка макета и изготовление печатной формы. После получения дизайна от клиента мы выполняем раскладку с учётом развёрнутых размеров пакета, проверяем вылеты под обрез, приводочные метки и положение фотометки, затем изготавливаем цилиндры для глубокой печати или формы для флексографской печати. На этом этапе особенно легко заложить скрытый дефект. Если цветовой блок в макете расположен вплотную к свариваемой кромке, после изготовления пакета он может попасть в зону термосварки. Поэтому при раскладке оставляют запас от края шва не менее 3 мм.
Второй этап — печать. Глубокая печать позволяет наносить до 9 цветов, обеспечивает насыщенные цвета и тонкие градации; она подходит для крупных длительных тиражей. Возможны матовая и глянцевая отделка, выборочное УФ-лакирование и тактильный лак. Флексографская печать требует меньших затрат на формы и позволяет быстро переходить на другой заказ; она подходит для малых и средних тиражей и бумажных основ. Средняя скорость высокоскоростной многоцветной печатной машины достигает 120 м/мин, суточный объём печатной продукции превышает 20 т. Температуру сушильного шкафа регулируют по секциям в соответствии с последовательностью цветов, оставляя летучим веществам из краски достаточный путь для удаления.
Третий этап — ламинирование. Для структур пищевого и медицинского назначения чаще применяют ламинирование без растворителей, а для высокобарьерных и специальных структур — сухое ламинирование. Одновременно контролируют три параметра: количество наносимого клея, натяжение и температуру валов. После ламинирования в потоке проверяют отсутствие пузырей, туннелирования и складок.
Четвёртый этап — отверждение. Температура в камере с постоянным контролем условий составляет 40–50 °C. Стандартные структуры выдерживают 24 часа, структуры с алюминиевой фольгой и высоким барьером — 48 часов. Температуру и влажность записывают на протяжении всего процесса. Если отверждение недостаточно, сшивка продолжится на складе клиента: пакет может стать жёстким, зип-застёжка — хрупкой, а прочность шва — нестабильной.
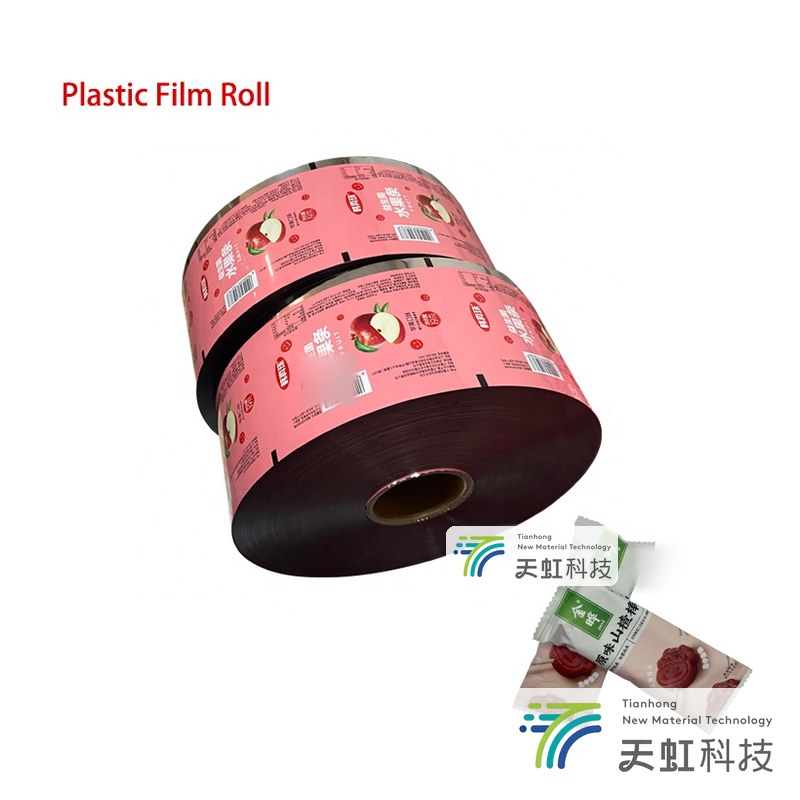
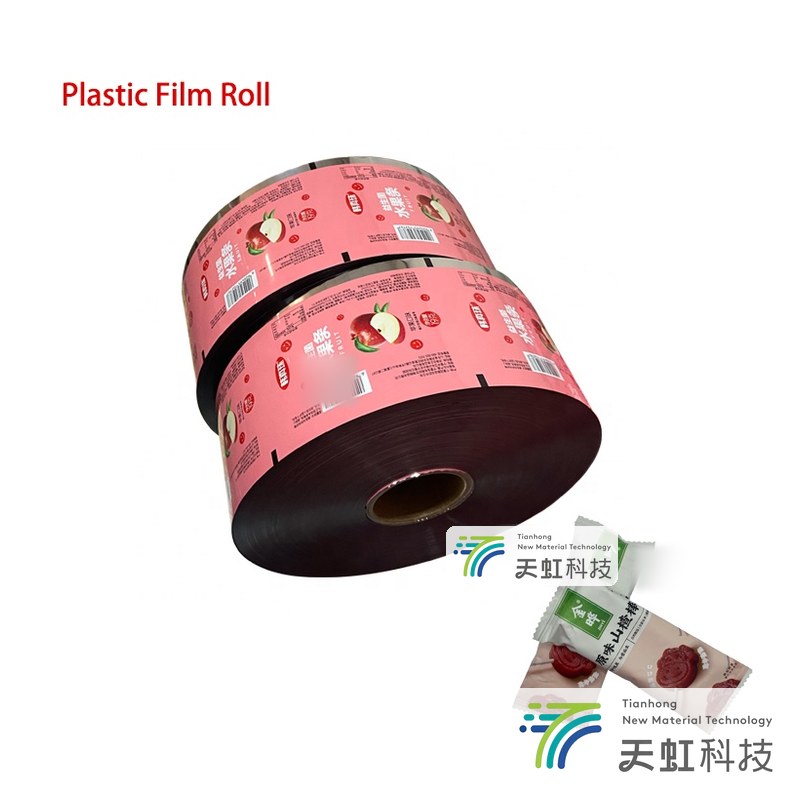
Пятый этап — продольная резка. Возможна работа с шириной полотна от 20 до 1300 мм; допуск при резке удерживают в пределах ±0,5 мм. Торец рулона должен быть ровным. Внутренний диаметр втулки выбирают 76 или 152 мм в зависимости от модели автоматической упаковочной машины клиента. Чем больше ручьёв резки, тем сложнее выдержать допуск по ширине каждого из них. Поэтому одновременно перепроверяют положение ножей и втулок; иначе весь рулон может получить перекос.
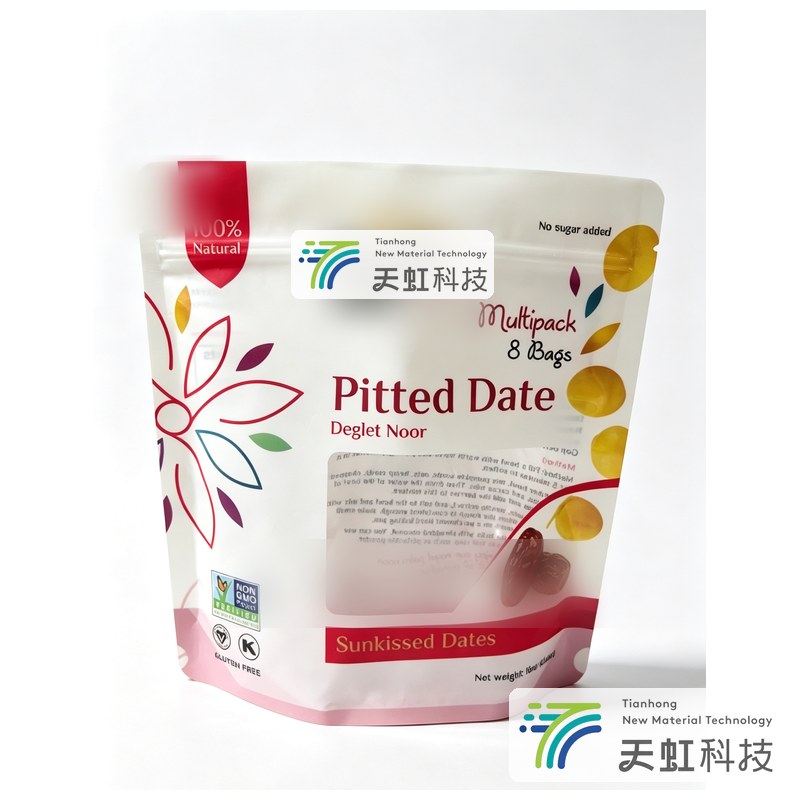
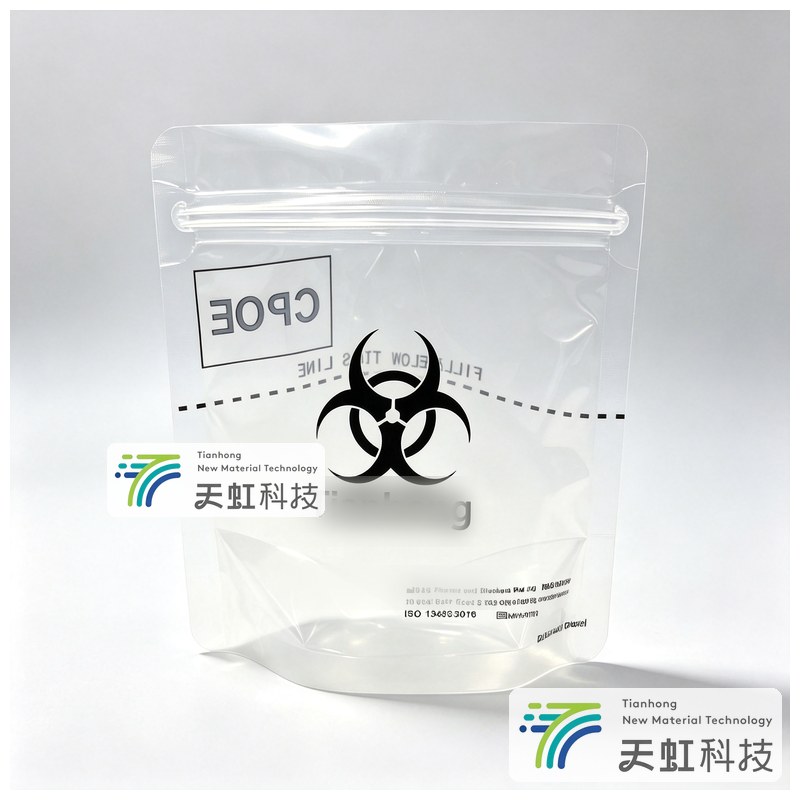
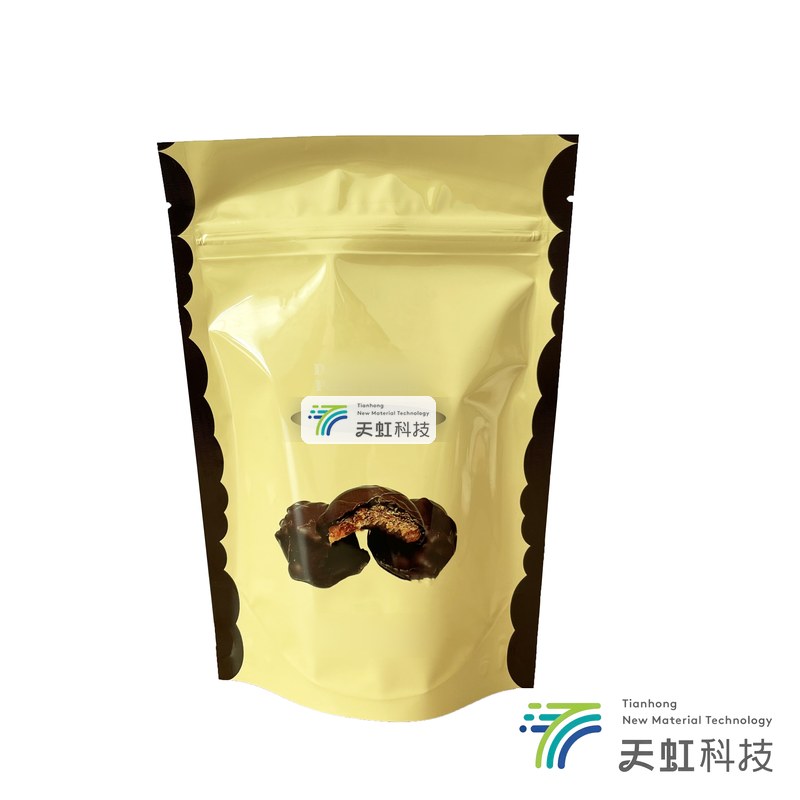
Шестой этап — изготовление пакетов и контроль. Мы можем производить пакеты с устойчивым дном, зип-застёжкой или носиком, пакеты с трёхсторонней сваркой, центральным швом, боковыми складками и фигурной формой, а также восьмишовные пакеты и пакеты с плоским дном. Температуру термосварочных ножей устанавливают поэтапно с учётом показателя текучести расплава внутреннего материала; в каждой партии выборочно измеряют прочность шва и усилие отслаивания. Готовую продукцию подвергают 100-процентному визуальному и функциональному контролю. Восемь штатных инспекторов качества работают по единым критериям оценки; перед выпуском с завода проводят ещё одну окончательную проверку.
Такую непрерывную производственную цепочку обеспечивают десять производственных линий, более ста сотрудников и заводская площадь 10 000 м², включая чистое производственное помещение, соответствующее нормам для пищевой продукции. Компания сертифицирована по ISO 9001:2015, ISO 13485 и FSSC 22000. Сырьё прослеживается на всём пути — от входного контроля до выпуска готовой продукции.
Если вы оцениваете новый проект упаковки, самый быстрый путь — одновременно сообщить нам сведения о продукте, способе наполнения, сроке хранения и модели упаковочной машины. Мы пройдём эти шесть этапов в обратном порядке, чтобы подобрать структуру, размеры и способ печати; сначала изготовим белый образец конструкции без печати, а после его подтверждения — печатный образец.
Ключевые слова: производственный процесс, глубокая печать, ламинирование, продольная резка, изготовление пакетов, комплексное производство упаковки