-
+86-18853614117
-
-
д. 1688, 1-я ул. Фэншоу, р-н Юньмэньшань, г. Цинчжоу, г. Вэйфан, пров. Шаньдун


Ламинирование без растворителей и отверждение при контролируемых условиях: Дэюй Тяньхун снижает остаточное содержание растворителей до уровня ниже предела обнаружения
2026-08-26
【Аннотация】От выбора клея и контроля количества его нанесения до отверждения при постоянной температуре 40–50 °C: объясняем, как в процессе ламинирования снижают остаточное содержание растворителей.
Если многослойный пакет имеет посторонний запах или при испытании материалов, контактирующих с пищевыми продуктами, общее остаточное содержание растворителей превышает норму, причина чаще всего кроется не в печати, а в двух операциях — ламинировании и отверждении. В последние два года компания «Дэюй Тяньхун» сделала ламинирование без растворителей основным способом производства. В сочетании с камерой отверждения с постоянным контролем условий это позволяет стабильно удерживать общее остаточное содержание растворителей в готовой продукции ниже предела обнаружения.
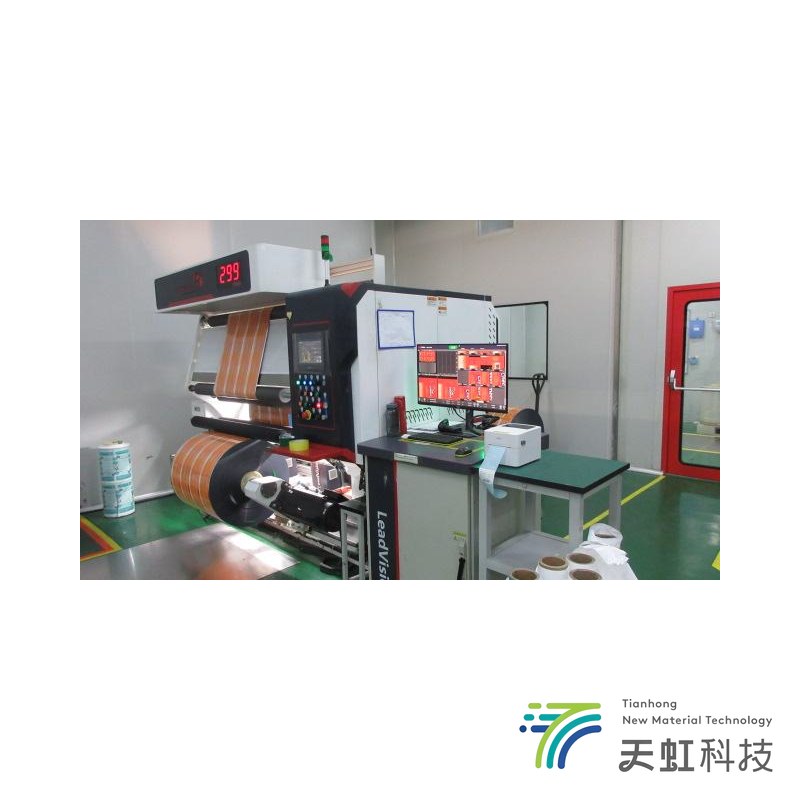
Принцип ламинирования без растворителей прост: клей имеет 100-процентное содержание сухого вещества и не содержит растворителей, поэтому испаряться нечему. Настоящая сложность заключается в управлении процессом. Количество наносимого клея обычно составляет 1,2–2,0 г/м². Если слой слишком тонкий, прочность на отслаивание недостаточна; если слишком толстый, при намотке могут возникать туннелирование и смещение слоёв. Мы регулируем количество нанесения сочетанием температуры вала и зазора дозирующего вала, в потоке измеряем массу клея на каждом рулоне и в течение смены выборочно проверяем усилие отслаивания. Для структур, предназначенных для пищевой упаковки, прочность на отслаивание должна стабильно превышать 1,5 Н на 15 мм ширины.
По сравнению с ламинированием с применением растворителей у способа без растворителей есть ещё одно неочевидное преимущество: первоначальная липкость нарастает быстро, поэтому после намотки слои реже смещаются друг относительно друга. Обратная сторона — более высокая чувствительность к ровности основы и контролю натяжения. Колебания натяжения при размотке свыше 2 Н могут привести к волнистости кромки и смещению приводки красок. Поэтому для размотки всегда применяют сервопривод и систему автоматической коррекции положения полотна.
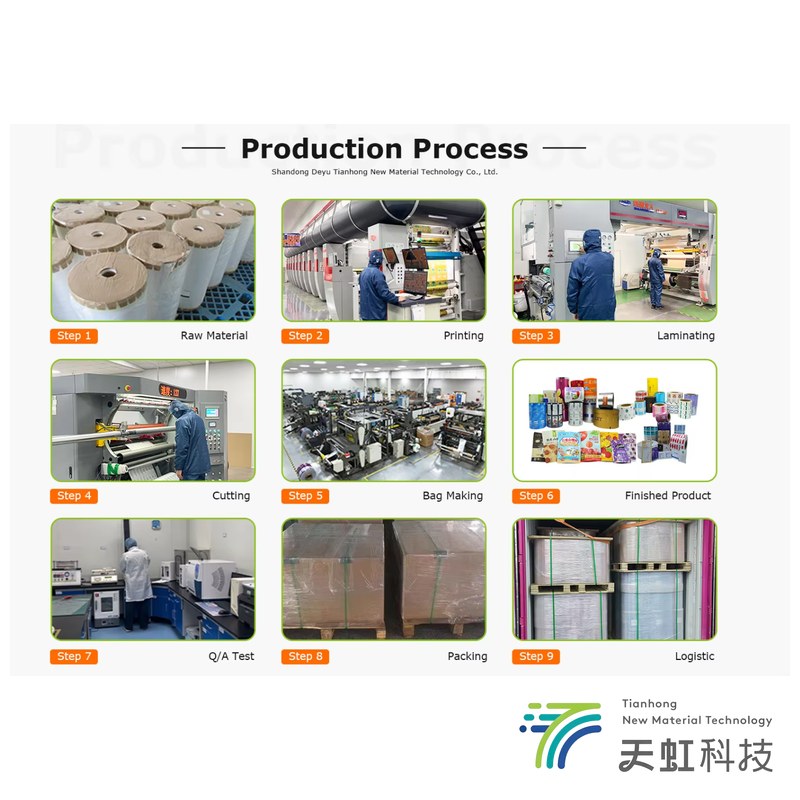
После ламинирования продукция ещё не готова к отгрузке: следующий этап — отверждение. Клею без растворителей требуется время для завершения сшивки. В нашей камере отверждения поддерживаются постоянные температура и влажность; температуру удерживают в пределах 40–50 °C. Стандартные структуры выдерживают 24 часа, а структуры с алюминиевой фольгой и высоким барьером — 48 часов. Время и температуру отверждения нельзя произвольно сокращать. При недостаточной температуре сшивка остаётся неполной и прочность на отслаивание не достигает нужного уровня. При недостаточном времени сшивка продолжается позже уже на складе клиента: пакет может стать жёстким, а зип-застёжка — хрупкой. В камере ведут запись температуры и влажности, что позволяет проследить условия для каждой партии.
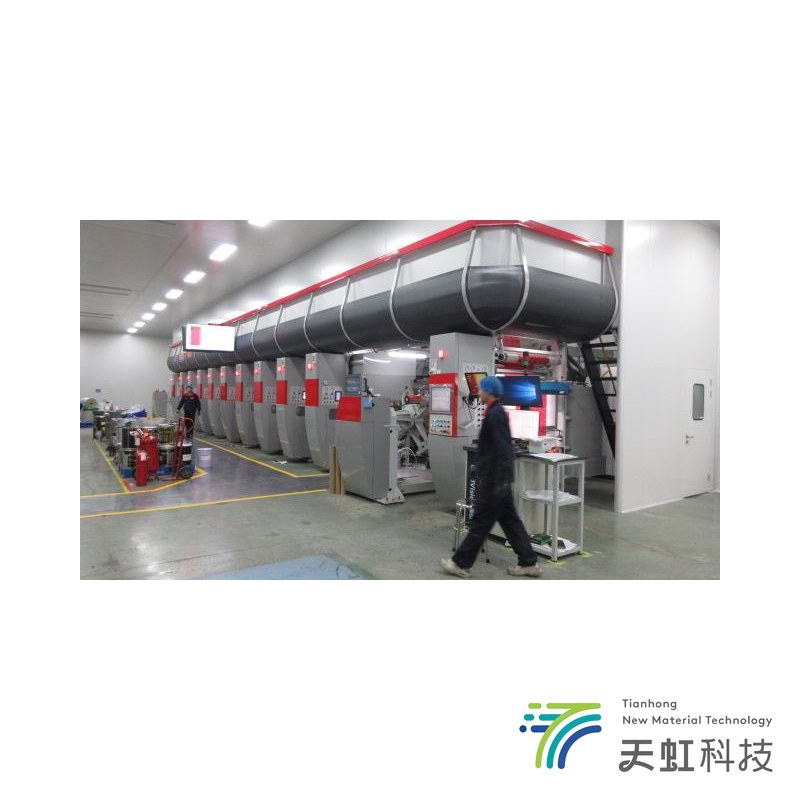
Мы внесли соответствующие изменения и в процесс печати. Средняя скорость высокоскоростной многоцветной печатной машины составляет 120 м/мин. Температуру сушильного шкафа устанавливают поэтапно в зависимости от последовательности цветов; после последнего цвета оставляют достаточный путь для испарения, чтобы не запереть растворитель в красочном слое. Для продукции, контактирующей с пищевыми продуктами, в первую очередь выбирают краски со слабым запахом, а при необходимости переходят на спирторастворимые или водные системы.
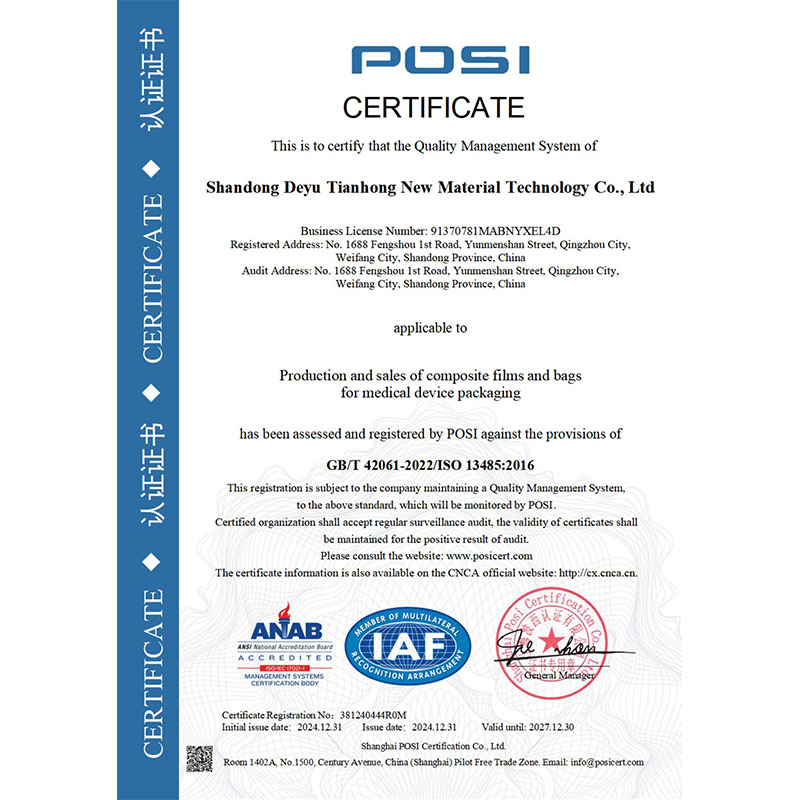
Перед выпуском с завода для продукции пищевого и медицинского назначения в каждой партии проверяют общее остаточное содержание растворителей, остаток после выпаривания, миграцию тяжёлых металлов и другие показатели; протокол испытаний предоставляют вместе с товаром. Компания сертифицирована по системе менеджмента качества ISO 9001:2015, системе менеджмента качества медицинских изделий ISO 13485 и системе безопасности пищевых продуктов FSSC 22000. На продукцию имеются документы испытаний SGS для материалов, контактирующих с пищевыми продуктами в ЕС, FDA, CE, REACH SVHC и RoHS, а также протоколы скрининга общего содержания фтора (PFAS) и испытаний на разлагаемость (PAS).
Если у вас сейчас возникла проблема постороннего запаха у многослойных пакетов или нестабильной прочности на отслаивание, пришлите структуру материала, вид клея и условия применения. Мы сначала определим, что подходит лучше — ламинирование без растворителей или сухое ламинирование, — а затем предложим количество наносимого клея и параметры отверждения. Перед серийным производством мы всегда изготавливаем предварительные производственные образцы, а перед отгрузкой проводим окончательную проверку; оба этапа контроля обязательны.
Ключевые слова: ламинирование без растворителей, остаточное содержание растворителей, камера отверждения, прочность на отслаивание, упаковка для пищевых продуктов, производственный процесс