-
+86-18853614117
-
-
д. 1688, 1-я ул. Фэншоу, р-н Юньмэньшань, г. Цинчжоу, г. Вэйфан, пров. Шаньдун


Продукция
-
Медицинская дышащая стерилизационная плёнка в рулоне
-

Четырёхшовный пакет для эссенции масок
-
Рулонная фольгированная бумага для упаковки жаропонижающих пластырей
-
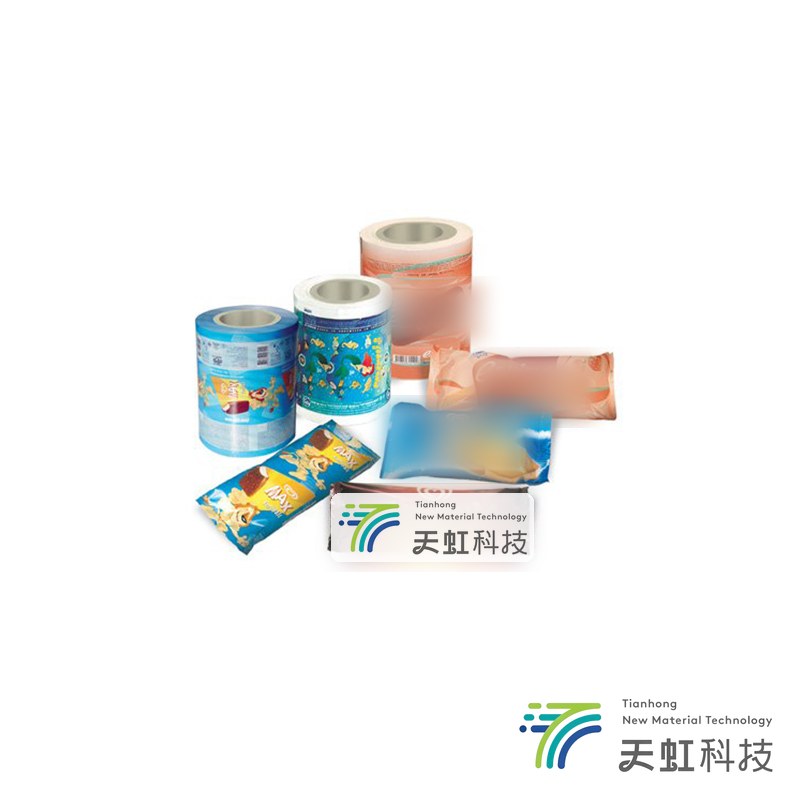
Фольгированная бумага для упаковки мороженого
-

Печатная ламинированная PET-плёнка в рулоне для упаковки
-
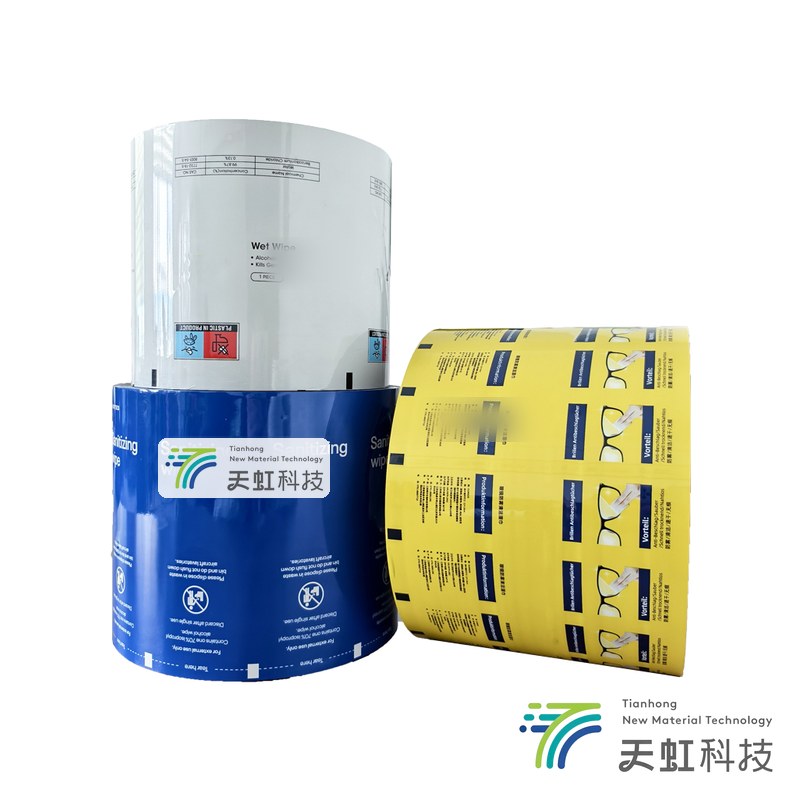
Печатная ламинированная плёнка в рулоне для фасовочных автоматов
-
Фольгированная бумага с антиадгезионным покрытием для медицинских лент
-
Восьмишовный пакет для чая
-
Реторт-пакет
-
Рулонная универсальная упаковочная бумага плотностью 65 г/м² с ПЭ-покрытием
-
Фольгированная бумага с цветной печатью
-
Фольгированный пакет для жидких продуктов
-
Ламинированная плёнка в рулоне для мягкой упаковки жидкостей
-
Фольгированный пакет для чая
-
Трёхслойная ламинированная плёнка в рулоне для автоматической фасовки
-
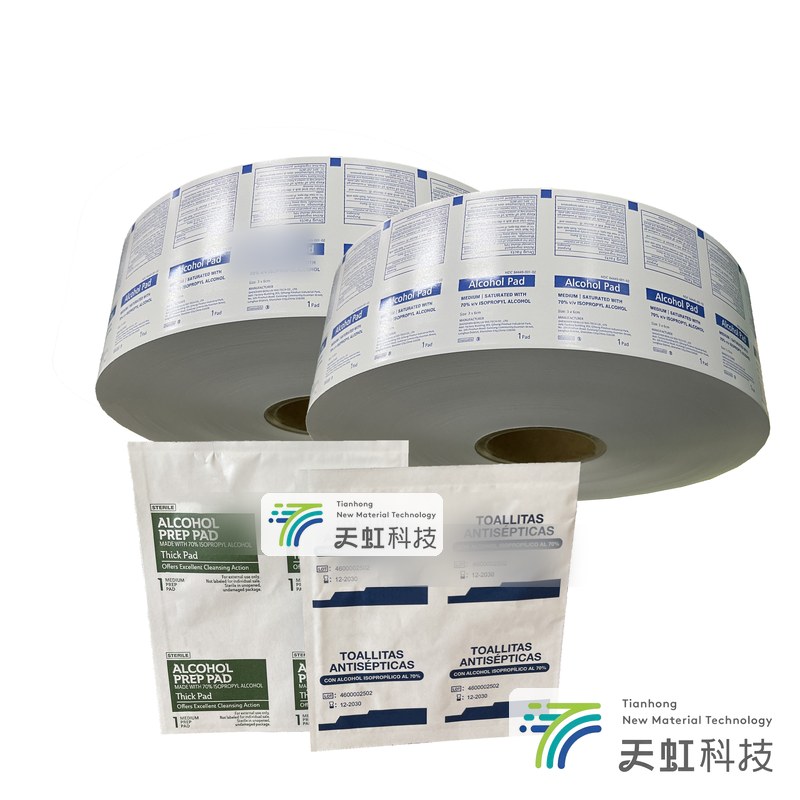
Медицинская фольгированная бумага в рулонах под заказ
Рулонная пищевая мягкая алюминиевая фольга
При увеличении глубины формовочного штампа проявляется известная проблема фольги: на углах формуемой ёмкости возникают мелкие трещины, иногда сквозные. Причина не только в толщине, но и в зеренной структуре. После прокатки сплава 1235 до 0,008–0,020 мм плотность дислокаций высока. Если провести лишь частичный отжиг, материал будет жёстким, но ему не хватит пластичности; при испытании на выдавливание напряжение концентрируется и даёт трещину.
Описание
маркер
Описание продукта
При увеличении глубины формовочного штампа проявляется известная проблема фольги: на углах формуемой ёмкости возникают мелкие трещины, иногда сквозные. Причина не только в толщине, но и в зеренной структуре. После прокатки сплава 1235 до 0,008–0,020 мм плотность дислокаций высока. Если провести лишь частичный отжиг, материал будет жёстким, но ему не хватит пластичности; при испытании на выдавливание напряжение концентрируется и даёт трещину. При полном рекристаллизационном отжиге до мягкого состояния O зёрна вырастают заново, предел прочности при растяжении составляет 60–105 МПа, удлинение превышает 20 %, а значение испытания на выдавливание не ниже 6,0 мм. Тогда меньше проблем при запечатывании пищевых контейнеров, изготовлении крышек для молочной продукции и ручном обёртывании. По той же причине для прямого контакта с пищей предпочитают мягкое состояние сплавов 1235, 8011 и 8079. Допуск по толщине — ±6 %. Ещё один часто забываемый этап — обезжиривание. Если остатки прокатного масла не удалены, при ламинировании в клее появляются кратеры, а при прямом контакте с пищей может возникать запах. Количество остаточного масла с обеих сторон ограничивают до ≤5 мг/м²; на поверхности не допускаются масляные пятна и следы валков. Поверхностное натяжение смачивания также указывают в спецификации. Если оно ниже 32 мН/м, адгезия последующих покрытий и ламината заметно падает; показатель проверяют в каждой партии. Нормы по проколам зависят от толщины: при 0,009 мм не более 30 шт./м², при 0,012 мм не более 8 шт./м²; при превышении ожидаемых барьерных свойств не будет. Для крышек молочной продукции допуск особенно важен. Ширина резки 20–1300 мм, край без заусенцев и телескопического смещения слоёв. Диаметр рулона 350–900 мм, внутренний диаметр втулки 76 или 152 мм, масса рулона 100–800 кг. На одном рулоне допускается не более одного обозначенного стыка, чтобы на скоростной ламинирующей линии можно было без задержек сменить рулон. Хранить такие рулоны нужно в прохладном сухом месте без сильного давления: от влаги фольга может прилипнуть к бумажной втулке. Если ваш формовочный штамп глубже обычного или натяжение при размотке выше, направьте параметры, чтобы мы соответственно изменили термообработку и диаметр рулона.
Технические характеристики и параметры
| Показатель | Параметры |
| Марка алюминиевой фольги | 1235 / 8011 / 8079, состояние O (мягкое, полный отжиг). |
| Толщина | 0,008 / 0,009 / 0,010 / 0,012 / 0,015 / 0,020 мм, допуск ±6 %. |
| Ширина полотна | Резка на 20–1300 мм, край без заусенцев и телескопического смещения; размер может быть изменён по требованиям заказчика. |
| Число проколов | 0,009 мм — ≤30 шт./м²; 0,012 мм — ≤8 шт./м². |
| Механические свойства | Предел прочности при растяжении 60–105 МПа, удлинение ≥20 %, показатель выдавливания ≥6,0 мм. |
| Качество поверхности | Обе стороны обезжирены; остаточное масло ≤5 мг/м²; без масляных пятен и царапин. |
| Поверхностное натяжение смачивания | ≥32 мН/м для адгезии последующего покрытия и ламината. |
| Диаметр рулона и втулки | Диаметр рулона 350–900 мм, внутренний диаметр втулки 76 / 152 мм, масса рулона 100–800 кг. |
| Контроль стыков | Не более 1 стыка на рулон; стык отмечен маркировочной лентой. |
| Пищевая безопасность | FDA, EU 1935/2004, GB 4806.9; отчёты SGS о миграции веществ и тяжёлых металлах. |
| Минимальный заказ | От 500 кг (точное количество уточняется у заказчика индивидуально). |
| Образцы и срок поставки | Уточняются у заказчика индивидуально. |
Области применения: упаковка для прямого контакта с пищей, материал для запечатывания пищевых контейнеров, основа для ламинирования, крышки молочной продукции, обёртывание замороженных продуктов
Преимущества продукта
· После полного отжига до состояния O удлинение ≥20 %; при глубокой вытяжке и обёртывании нет трещин.
· Остаточное масло ≤5 мг/м²; обезжиривание обеих сторон обеспечивает чистоту.
· Число проколов нормируется по толщине для стабильной барьерности.
· Поставка в больших рулонах уменьшает потери на их смену.
связаться с нами
Сопутствующие популярные продукты
Рулонная фольгированная бумага для упаковки медицинских перевязочных материалов
Упаковка стерильных перевязочных материалов должна одновременно отвечать двум требованиям, которые кажутся противоположными. На всём пути от стерилизации через перевозку и хранение до вскрытия в клинике она должна оставаться надёжным микробным барьером. Но в момент вскрытия она должна легко и чисто отслаиваться, не отделяя волокна. Рулонная фольгированная бумага для упаковки медицинских перевязочных материалов разработана исходя из этой задачи создания стерильной барьерной системы.
Биоразлагаемая ламинированная плёнка PLA в рулоне
Главная трудность биоразлагаемой упаковки состоит не в покупке материала, а в ясном объяснении условий его применения. Полимолочную кислоту получают ферментацией и полимеризацией возобновляемого сырья, например кукурузного крахмала. В условиях промышленного компостирования её могут разлагать микроорганизмы, но это не значит, что она быстро исчезнет в любой среде или будет так же хорошо выдерживать высокую температуру и длительное трение, как полипропилен.
Пакет с центральным швом и боковыми складками
Чтобы килограммовый пакет с кофейными зёрнами устойчиво стоял на полке, важны не только его дно, но и две боковые складки. В пакете с центральным обратным швом обе стороны складываются внутрь гармошкой. После раскрытия его сечение близко к квадратному: при тех же габаритах вместимость больше, чем у плоского пакета, а для перевозки его можно сплющить и сэкономить место.
Пищевая выдувная PE-плёнка в рулоне для упаковки
Для пекарни самая досадная проблема обычно не разрыв пакета, а подсыхание краёв хлеба на третий день и капли воды на внутренней стенке пакета, когда утром продукцию достают из холодильника. Пищевая упаковочная выдувная плёнка PE в рулоне предназначена именно для решения таких проблем потери влаги и конденсации. Полиэтилен низкой плотности (LDPE) смешивают с линейным полиэтиленом низкой плотности (LLDPE), затем из смеси выдувают трёхслойную соэкструзионную плёнку.
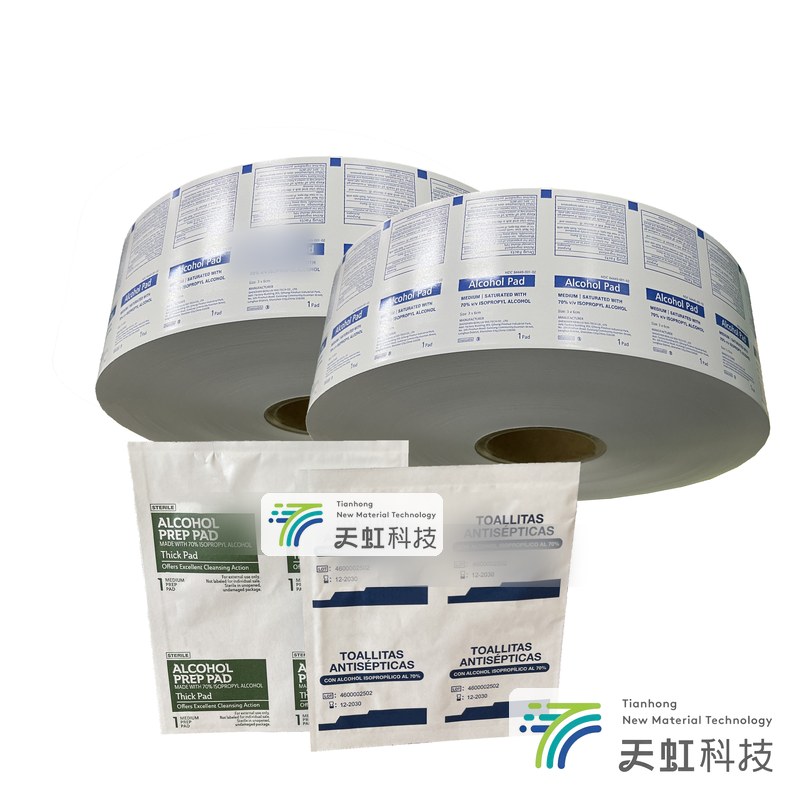
Рулонная фольгированная бумага для упаковки спиртовых салфеток
Когда медсестра в клинике вскрывает индивидуальную упаковку спиртовой салфетки, чаще всего обнаруживаются две проблемы: ещё до вскрытия сварной шов побелел и вздулся; после вскрытия салфетка почти высохла. Пропитывающий раствор обычно содержит 70–75 % этанола или изопропанола. У спиртов низкое поверхностное натяжение и высокая проникающая способность: если внутренний слой недостаточно стоек к спирту, термосварной шов быстро набухает, возникает канальное расслоение, и масса всей упаковки постепенно снижается.
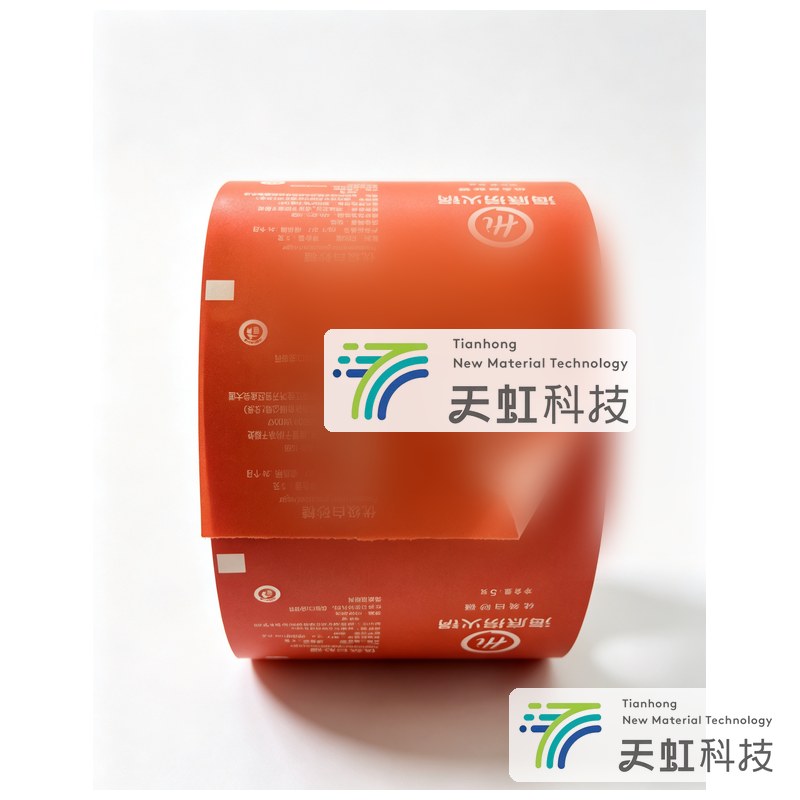
Рулонная бумага плотностью 84 г/м² с ПЭ-покрытием повышенной жёсткости
При попытке заменить многослойную бумажно-пластиковую структуру одним листом бумаги главным препятствием часто становится недостаточная жёсткость. Именно так решён вопрос в бумаге плотностью 84 г/м² в рулоне с ПЭ-покрытием: одно нанесение покрытия обеспечивает одновременно барьерные свойства и жёсткость. Основа — бумага пищевого класса плотностью 84 г/м², масса одностороннего ПЭ-покрытия — 18–22 г/м², сопротивление продавливанию — ≥220 кПа.
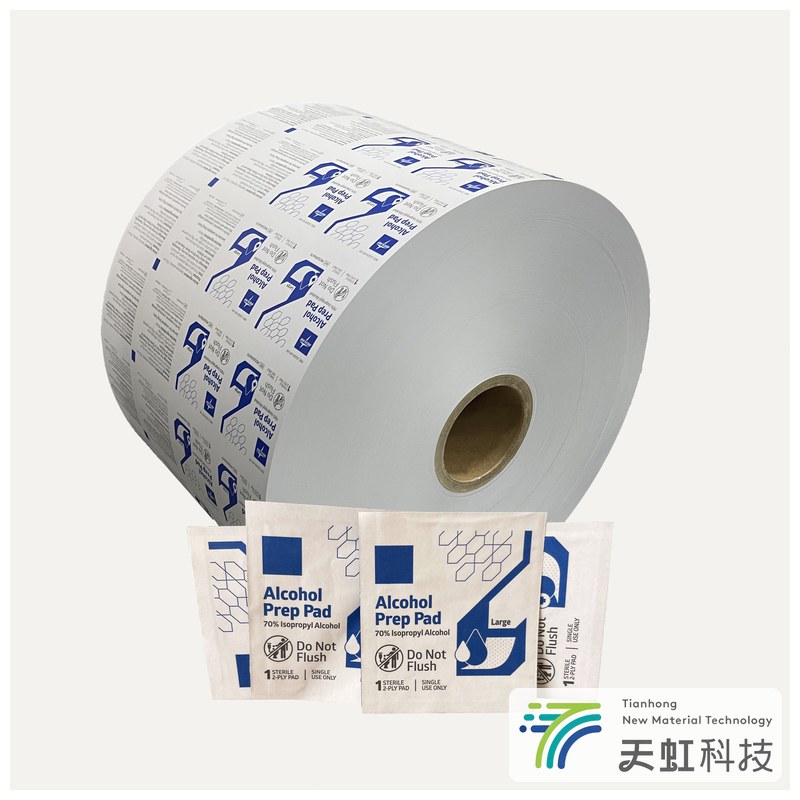
Рулонная фольгированная бумага для упаковки ланцетов для забора крови
При закупке изделий для забора капиллярной крови расчёт прост: цена одного изделия измеряется долями юаня, а объём производства — миллионами штук. Один негерметичный шов на упаковочной линии может привести к браку всей партии. Причина неполного шва редко бывает ошибкой оператора: чаще из-за статического электричества и колебания толщины рулонного материала в зону сварки попадают волокна либо неравномерное натяжение при размотке вызывает колебание полотна.
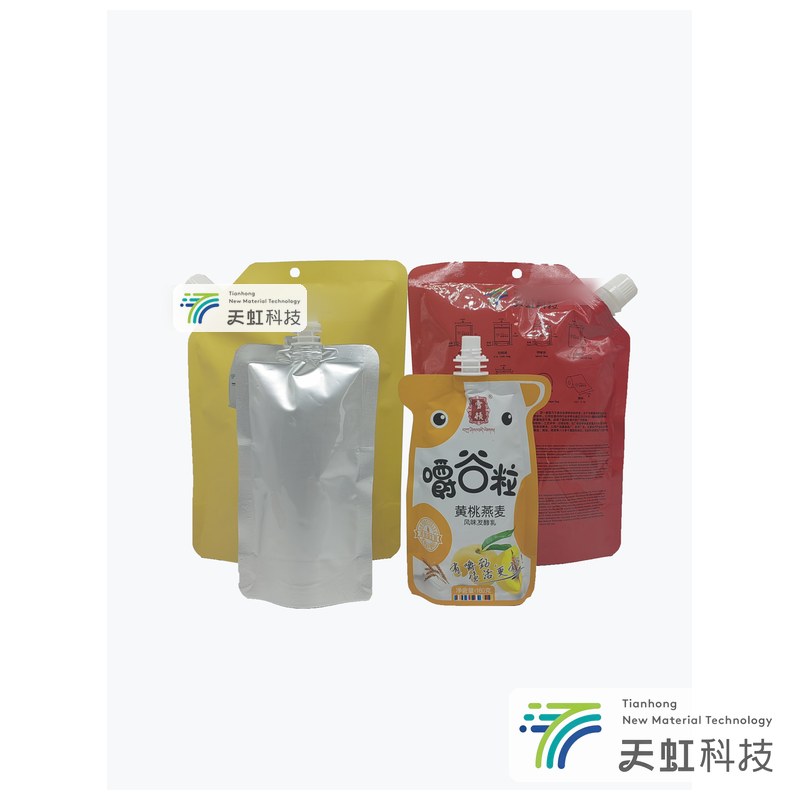
Прозрачный плоский пакет
Пакет для внутренней упаковки из плёнки редко бывает главным элементом упаковки, но на завершающем участке производственной линии без него почти не обходятся. Дно и две стороны запечатаны, верх открыт; пакет недорогой, быстро подаётся в машину и главным образом защищает содержимое от пыли, следов пота и царапин. Одежду и бельё, обувь и головные уборы, домашний текстиль, одноразовые маски, хлеб и выпечку, мелкий крепёж вроде винтов и шайб обычно сначала помещают в такой пакет, а затем в короб.
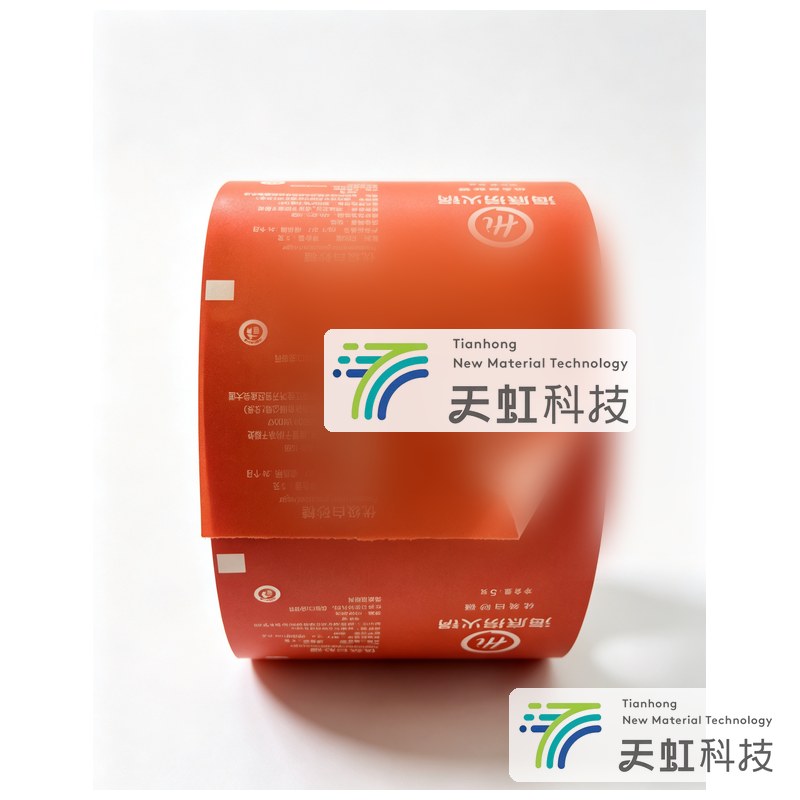
Рулонная бумага для пищевой упаковки с двусторонним ПЭ-покрытием
Бумага для обёртки вафельных рожков с мороженым и прокладки между порциями сливочного масла соприкасается с водяным паром и жиром с обеих сторон; одностороннего ПЭ-покрытия здесь недостаточно. В бумаге с двусторонним ПЭ-покрытием волокна полностью заключены между слоями ПЭ. Можно выбрать бумагу-основу плотностью 58–95 г/м², общая толщина покрытия с двух сторон — 16–30 мкм. Толщину можно установить по-разному для каждой стороны, например 18 мкм на термосвариваемой стороне и 8 мкм на наружной.
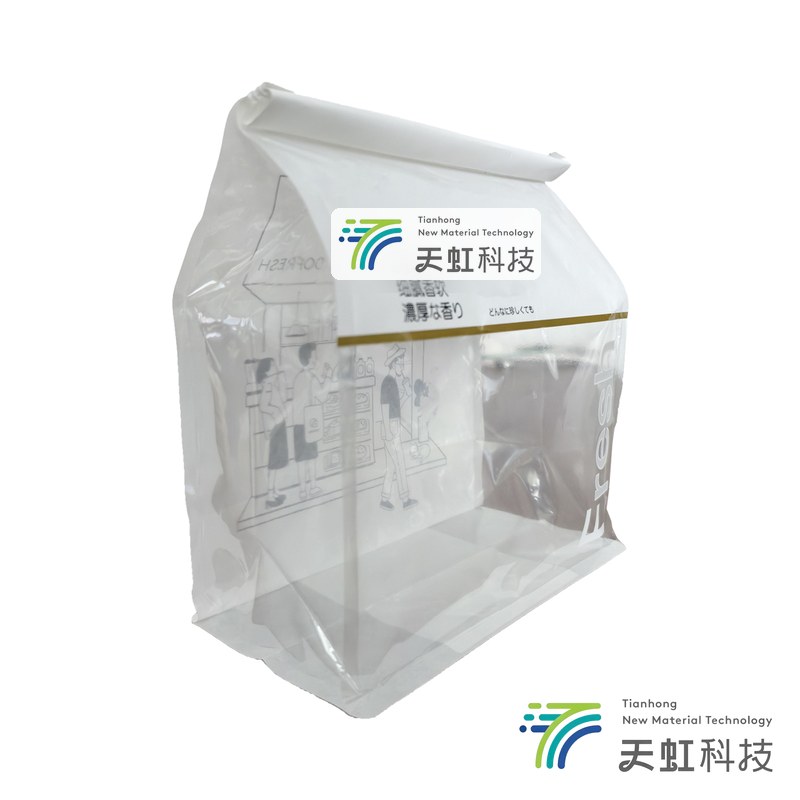
Фольгированный пакет для кофе
Свежеобжаренные кофейные зёрна в первые дни продолжают выделять углекислый газ; это может продолжаться одну-две недели. Если пакет полностью герметичен, газ не выходит, внутреннее давление растёт и пакет раздувается как шар. При штабелировании пакеты давят друг на друга, а в длительной перевозке могут даже разойтись швы.
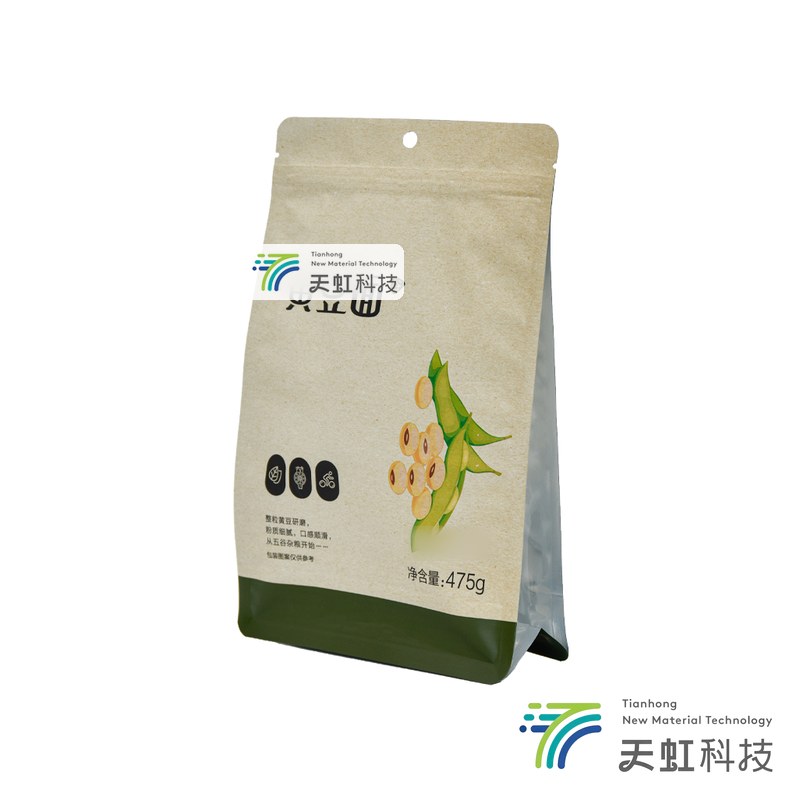
Пакет с квадратным дном для риса
Пакет с пятью килограммами риса проходит не менее четырёх-пяти погрузок и разгрузок от мельницы до стола. При падении весь вес давит на два нижних шва; даже толстая плёнка может разойтись в самом слабом углу. В этом и заключается разница между пакетом для риса с квадратным дном и обычным самостоящим пакетом с плоским дном. Его прямоугольная вставка в дне после наполнения раскрывается в плоскость, которая передаёт вес на четыре боковые грани.
Трёхслойная ламинированная плёнка в рулоне для автоматической фасовки
Ровная работа автоматической машины для изготовления, наполнения и запайки пакетов зависит наполовину от оборудования, а наполовину от того, изготовлена ли рулонная плёнка под конкретную машину. Трёхслойную ламинированную плёнку в рулоне для автоматической упаковки используют на непрерывных линиях для картофельных чипсов, вафель, пакетиков с приправами для лапши быстрого приготовления и драже.
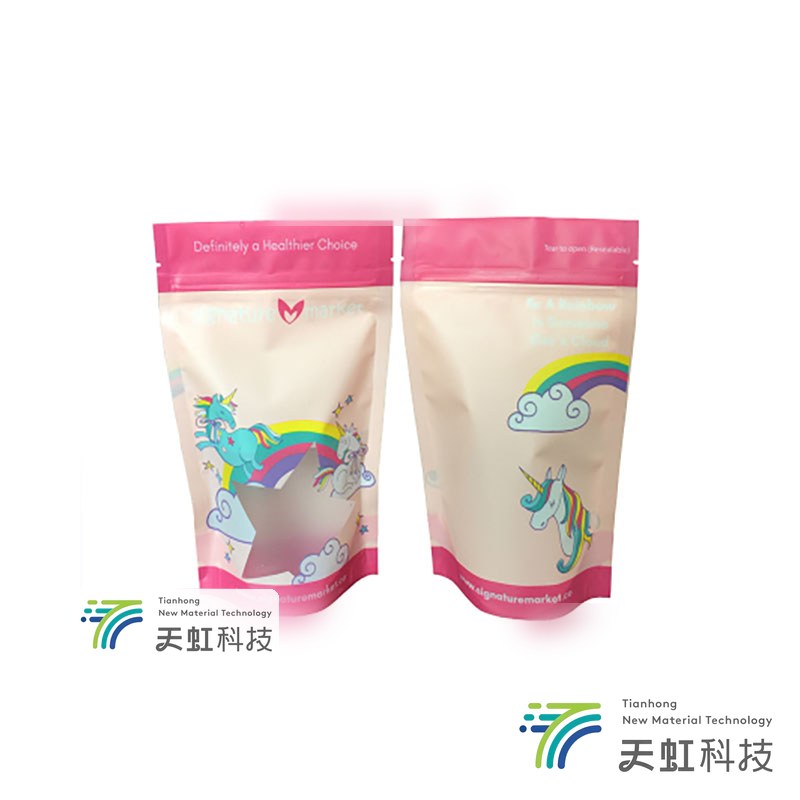
Дой-пак с зип-застёжкой для приправ и суповых основ
Самая большая трудность с порошковыми приправами связана не со временем, а с воздухом возле фасовочной линии. Порошок чили, перца или куриного концентрата с тонкостью более 80 меш при подаче образует облако. Частицы оседают в зоне шва у горловины, оказываются между двумя плёнками и вдавливаются в шов. Глазом это почти не заметить, однако микроскопического канала достаточно, чтобы эфирные масла специй постепенно улетучивались, а внешняя влага проникала внутрь. Через несколько месяцев порошок превращается в твёрдые комки.
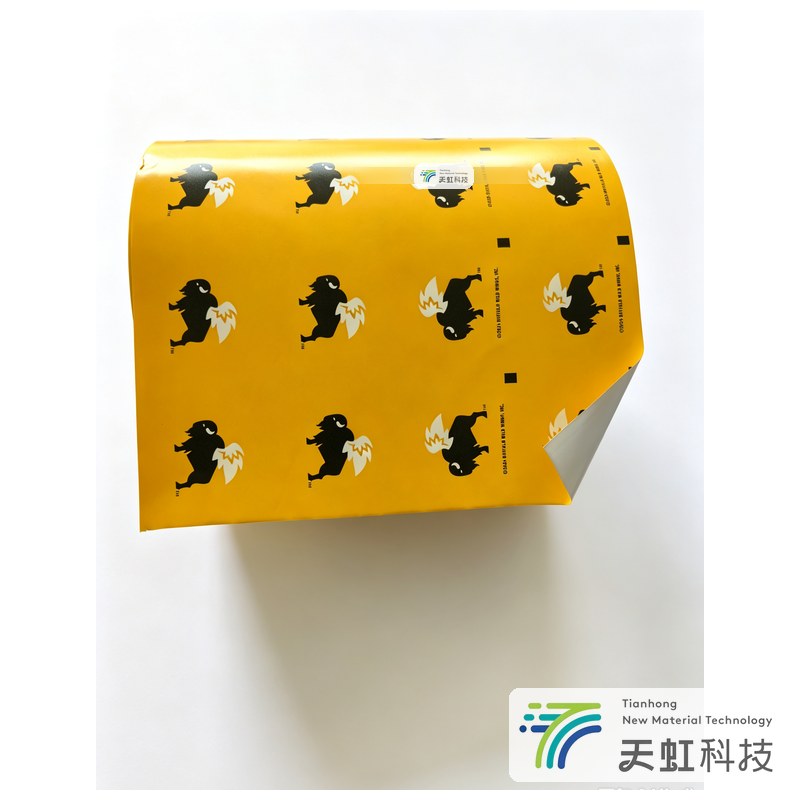
Рулонная алюминиевая фольга на бумажной основе
При выборе многослойной структуры первым делом следует спросить о последующих операциях, а не о цене. Скручивание конфетной обёртки, складывание влажных салфеток, термосварка пакета и изготовление влагозащитной прокладки требуют совершенно разных плотности бумажной основы, расхода клея и толщины фольги. Если сначала выбрать бумагу, а потом менять структуру, часто приходится заново готовить форму и оплачивать её. Мы предлагаем полный диапазон плотностей подложки: 50, 58, 65, 70, 73, 83, 95, 103, 113, 125 и 128 г/м².
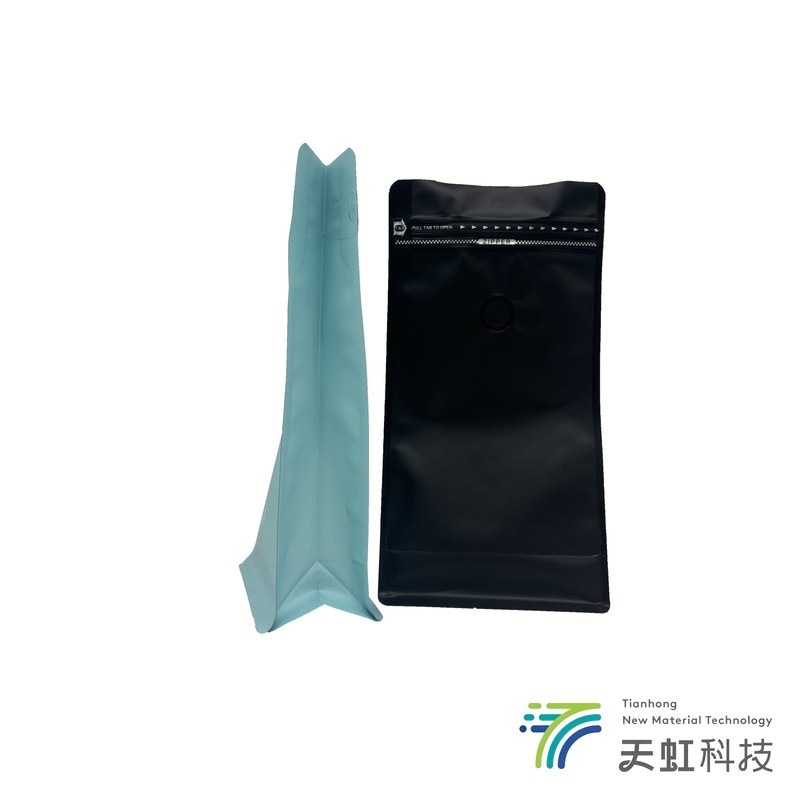
Восьмишовный дой-пак с плоским дном и зип-застёжкой
Конструкция пакета с плоским дном похожа на маленький квадратный стол внутри упаковки. Отдельная вставка дна и две боковые складки образуют прямоугольную камеру. Теперь передняя и задняя плёнки не поддерживают друг друга сами по себе: четыре стороны взаимно усиливаются, центр тяжести приходится на середину дна, и полный пакет стоит прямо. Отсюда три преимущества. Первое — эффективность объёма. При одинаковой наружной высоте прямоугольная камера вмещает на 15–30 % больше продукта, чем обычный самостоящий пакет.
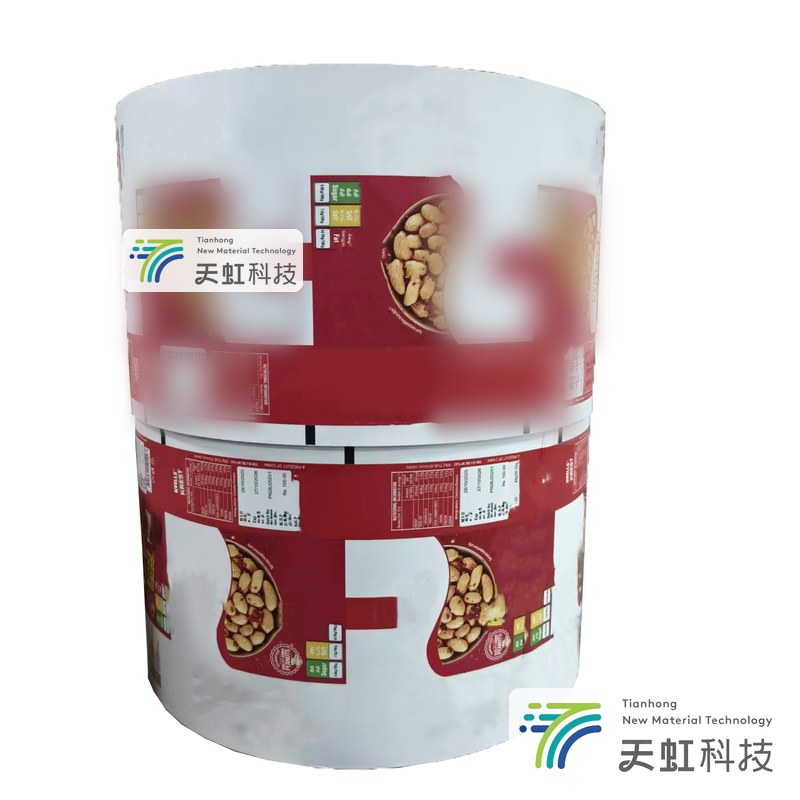
Рулонная бумага с ПЭ-покрытием для упаковки орехов
Орехи содержат много жира. Их ненасыщенные жирные кислоты под действием кислорода, света и высокой температуры окисляются, вызывая прогорклый запах. Поэтому барьерная конструкция такой упаковки должна быть строже, чем для обычных сухих продуктов. Рулонная бумага с ПЭ-покрытием для орехов обычно выполняет две задачи: используется как внутренний слой вместе с ламинированной плёнкой либо сама служит основой и термосвариваемым слоем наружного пакета из крафт-бумаги.